Архив рубрики: Без рубрики

ООО «АНОД-ЦЕНТР» — 25 лет пути к совершенству!

Четверть века в машиностроении — срок, за который предприятие проходит путь от стартапа до системообразующего поставщика. Для ООО «АНОД-ЦЕНТР» эти двадцать пять лет стали периодом непрерывного развития — от сервисного центра по реализации торцовых уплотнений до инжиниринговой компании, обеспечивающей комплексные решения для предприятий нефтегазового, химического и энергетического комплексов России и стран СНГ.

От атомной энергетики — к нефтехимии

История «АНОД-ЦЕНТР» неотделима от истории группы компаний «АНОД», основу которой составляет Научно-производственный центр «АНОД» (НПЦ «АНОД», г. Нижний Новгород), созданный в 1992 году группой специалистов ОКБМ им. Африкантова — разработчиков оборудования для атомной энергетики СССР. Ещё в 1975 году талантливейшим конструктором Евгением Павловичем Токаревым было разработано торцовое уплотнение вала циркуляционного насоса ЦВН-8 для реакторов РБМ-К, превосходившее по характеристикам мировые аналоги. За эту разработку Е. П. Токарев был удостоен золотой медали ВДНХ и премии Совета Министров СССР. Критерии проектирования торцовых уплотнений и подшипников скольжения, заложенные Е.П. Токаревым, Морозовым В.А., остаются актуальными и сегодня.

ООО «АНОД-ЦЕНТР» начало свою деятельность в 2001 году в г. Химки Московской области. Целью создания компании стало расширение рынков сбыта и организация прямой связи с конечными потребителями продукции группы «АНОД».
Сфера деятельности

Сегодня ООО «АНОД-ЦЕНТР» — это инжиниринговая компания, специализирующаяся на комплексном решении задач по поставке, монтажу и сервисному обслуживанию динамического оборудования для предприятий нефтеперерабатывающей, нефтехимической, нефтегазодобывающей, металлургической и энергетической отраслей. География поставок охватывает Россию, Узбекистан, Беларусь, Казахстан, Республику Сербскую и другие регионы.

Компания включает службы маркетинга и сервиса, которые проводят аудит динамического и теплообменного оборудования, разрабатывают программы повышения надёжности и промышленной безопасности, обеспечивают шеф-монтаж, пусконаладку и инженерное сопровождение поставленного оборудования. Доступна круглосуточная техническая поддержка.

Торцовые уплотнения: ядро компетенций

Торцовое уплотнение — ключевой элемент герметизации вращающихся валов насосов, компрессоров и перемешивающих устройств. От его надёжности зависят безопасность, экологичность и экономичность работы динамического оборудования.

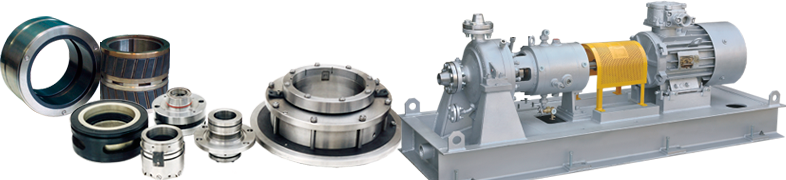
Продукция НПЦ «АНОД», реализуемая через «АНОД-ЦЕНТР», охватывает все типы торцовых уплотнений: одинарные (УТ), двойные (УТД), тандемные (УТТ), с холодильником для горячих сред (УТХ, УТДХ), сухие газодинамические (СГДУ) для насосов, нагнетателей и компрессоров (УТГ, УТДГ, УТГП), для аппаратов с перемешивающими устройствами (УТД100).

Торцовые уплотнения типа УТТХ и УТДХ со встроенным холодильником на среды с температурой продукта до 420°С для нефтеперерабатывающей промышленности, успешно эксплуатируются с 1994 года. Основные потребители, эксплуатирующие данный тип уплотнений, отмечают длительную наработку на отказ и низкие затраты на обслуживание. Наличие встроенного холодильника снижает тепловую напряженность на торцовое уплотнение, способствует увеличению ресурса подшипников насосного оборудования. Уплотнения типа УТТХ, УТДХ отрабатывают на предприятиях заявленные ресурсы не менее 30 000 ч с минимальными издержками и не уступают по своим эксплуатационным свойствам зарубежным аналогам.

Отличительные особенности уплотнений «АНОД» — моноблочное исполнение, позволяющее выполнять монтаж без дополнительных регулировок, высокая степень унификации деталей, простота эксплуатации и обслуживания.

Блоки подшипниковые уплотнительные: «вторая жизнь» насосов

Одно из ключевых направлений — модернизация насосов с применением блоков подшипниковых уплотнительных (БПУ). БПУ представляет собой оригинальную конструкцию, защищённую патентами: по сути, двухступенчатое торцовое уплотнение со встроенными радиальными и упорными подшипниками скольжения.

Установка БПУ позволяет увеличить опорную базу вала консольного насоса, снизить нагрузки на уплотнительные узлы и улучшить виброакустические характеристики агрегата. От исходного насоса сохраняются рама, электродвигатель, спиральный отвод и рабочее колесо — параметры насоса не нарушаются, а агрегат получает продлённый ресурс. Пробег насоса при установке БПУ с современной пластинчатой муфтой увеличивается до 40 000 часов.

Пять типоразмеров БПУ перекрывают практически весь мощностной ряд центробежных насосов — от 10 до 600 кВт. БПУ не требует охлаждения и отдельной системы смазки — работоспособность узла обеспечивается системой обвязки с бачком, аналогичной применяемой для двухступенчатых торцовых уплотнений.

Сухие газодинамические уплотнения: импортозамещение

В 2015 году группа компаний «АНОД» приступила к производству сухих газодинамических уплотнений (СГДУ) для центробежных компрессоров — направление, традиционно занимаемое зарубежными производителями. Все детали СГДУ конструкции производства НПЦ «АНОД» отечественного производства, что полностью отвечает государственной политике импортозамещения.

В 2020 году для насосов LDB 10-25×9-A, перекачивающих сжиженный газ, специалистами НПЦ «АНОД» были спроектированы тандемные уплотнения с «сухой» газодинамической атмосферной ступенью нескольких типоразмеров — технически сложный продукт, ранее поставлявшийся из-за рубежа.

С 2017 года осуществляется ремонт сухих газодинамических уплотнений европейских производителей (Eagle Burgmann, Dresser-Rand, Flowserve) с возвращением агрегатов в эксплуатацию без необходимости закупки новых комплектов.

Для компрессоров мощностью до 10 МВт рекомендуются двойные торцовые масляные уплотнения (УТДГ), обеспечивающие повышенный межремонтный ресурс и возможность не сбрасывать перекачиваемый газ из контура при остановах.

Ориентация на результат

Оборудование, поставляемое ООО «АНОД-ЦЕНТР», ориентировано на увеличение межремонтного пробега (не менее пяти лет), снижение экологической нагрузки, экономию энергетических ресурсов и повышение промышленной безопасности.

За четверть века компания прошла путь от сервисного звена до полноценного инжинирингового центра, способного решать задачи любой сложности — от поставки отдельных уплотнений до комплексной модернизации динамического оборудования целых производств.

Сочетание конструкторского наследия атомной отрасли, опыта собственного производства и практики развитой сервисной сети позволяет ООО «АНОД-ЦЕНТР» оставаться надёжным партнёром предприятий, для которых недопустим несанкционированный останов оборудования.

Авторы: В.С. Маковей, А.А. Джурабаев (ООО «АНОД-ЦЕНТР»)

Опубликовано на портале «Химическая техника», октябрь 2026
Насосы резервного топлива

Основным свойством перекачиваемой среды насосов резервного топлива является вязкость, которая может влиять на показатели текучести, теплофизические свойства уплотняемой среды. При переходных режимах работы насосов возникают предпосылки к неустойчивой работе. Возможно образование сгустков, отложений с последующим коксообразованием на деталях торцового уплотнения.
Для исключения предпосылок к нештатным остановам оборудования необходимо адаптировать системы герметизации и усовершенствовать системы обеспечения работоспособности к реальным условиям эксплуатации, а именно:

  • подвести линию рециркуляции перекачиваемого продукта через сальниковую камеру насоса для обеспечения постоянного потока мазута с гарантированным давлением, что позволит исключить застывание и дальнейшее коксование в полости торцового уплотнения при нахождении насоса в «горячем» резерве;
  • обеспечить подачу пара к торцовому уплотнению после останова насоса для очистки внутренних полостей деталей, подвижных элементов.

Применение торцевых уплотнений с защитной ступенью производства «АНОДа» позволяет привести системы герметизации к требованиям нормативной документации (приказ Ростехнадзора от 15.12.2020 № 529 «Об утверждении федеральных норм и правил в области промышленной безопасности «Правила промышленной безопасности складов нефти и нефтепродуктов»).

Повышение надёжности через знания и взаимодействие

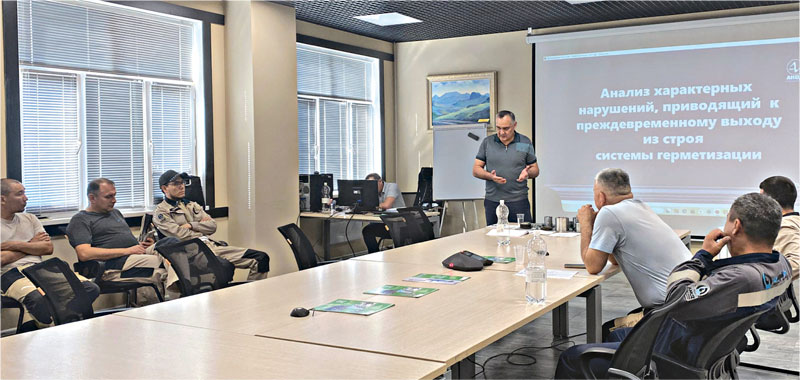
Специалисты НПЦ «АНОД», чьи разработки успешно применяются в нефтеперерабатывающей отрасли, провели на площадке Атырауского НПЗ обучающие сессии для сотрудников завода. В рамках визита были организованы обходы производственных установок, в ходе которых обсуждались реальные эксплуатационные задачи, связанные с работой насосных агрегатов и теплообменного оборудования.

Коллегиально были выявлены типовые проблемы, даны рекомендации и предложены технические решения, уже зарекомендовавшие себя в аналогичных условиях на других нефтеперерабатывающих предприятиях.

Особое внимание во время встречи было уделено герметизирующим узлам – одной из наиболее уязвимых частей насосного оборудования. Нарушение их работы влечёт за собой потери технологического продукта, риск загрязнения окружающей среды, повышение вибрационных нагрузок и, как следствие, аварийные остановки агрегатов.

В этом контексте особый интерес вызвали усовершенствованные торцевые уплотнения и блоки подшипниковые уплотнительные (БПУ), разработанные специалистами НПЦ «АНОД». Эти решения позволяют существенно повысить надёжность насосного оборудования, снизить вибрационные нагрузки и увеличить межремонтные интервалы.

Опыт их применения на других НПЗ подтвердил высокую эффективность даже в тяжёлых условиях эксплуатации – при высоких температурах, нестабильных нагрузках и агрессивных средах.

Как подчеркнул главный конструктор НПЦ «АНОД» Александр Кулдышев, внедрение современных герметизирующих технологий играет ключевую роль в обеспечении надёжности и экологической безопасности производства.

Обучение на АНПЗ охватило более 30 сотрудников – от ремонтных бригад до инженерно-технических специалистов.

Также обсуждались вопросы повышения квалификации персонала и поэтапного перехода на современные отечественные технологии.

Полученные знания и совместно выработанные решения станут основой для дальнейшего повышения надёжности оборудования, оптимизации ремонтных процессов и продления срока службы критически важной техники на предприятии.

Обучающие сессии дял сотрудников Атырауского НПЦ

Обучающие сессии дял сотрудников Атырауского НПЦ

Александр Карташев, ведущий инженер по планированию капремонтов, ПАУ, Атырауский НПЗ

Стремление к совершенству

При формировании концепции устойчивой роботы генерирующих мощностей энергосистем актуальными являются вопросы эффективности, энергосбережения и экологической безопасности. Для решения поставленных задач необходимо внедрение инновационных предложений в форме наукоемких и в то же время простых в практическом применении проектов. В данной концепции возрастает роль и место исполнительного механизма процесса технического перевооружения — подрядных организаций, охватывающих полный цикл работ, от текущих (плановых и внеплановых) ремонтов до реализации новых проектов, обеспечивающих внедрение современного технического оборудования. Актуальной становится задача обеспечения максимальной работоспособности оборудования при оптимальном расходовании материальных ресурсов. В основу предлагаемого положены технические решения и изделия, производимые флагманом российского машиностроения — научно-производственным центром «АНОД» (НПЦ «АНОД»).


20 ЛЕТ УСПЕШНОГО СОТРУДНИЧЕСТВА

Наиболее действенным инструментом для достижения цели являются комплексные программы повышения надежности и эффективности производственного оборудования. Реализация подобных программ позволяет концентрировать усилия большого числа подрядных организаций на достижении программных установок на всех этапах ремонта, реконструкции и строительства новых производств.

Примером таких проектов могут служить инвестиционные программы технического перевооружения систем герметизации, и модернизации насосного оборудования, реализуемые ООО «АНОД- ЦЕНТР» (входит в структуру (ООО НПЦ «АНОД») в филиалах ПАО «Мосэнерго».

На протяжении более 20 лет сотрудничества наша инновационная компания оказывает комплексные услуги по анализу работы оборудования, формализации технических задач, проектированию, производству, поставке и инженерному сопровождению поставляемого динамического и теплообменного оборудования.

Тесное взаимодействие специалистов различных структур в ходе реализации программ модернизации тепловых электростанций придало новый импульс в совершенствовании динамического оборудования.

Так, в филиалах ПАО «Мосэнерго» реализованы отдельные программы технического перевооружения, импортозамещения, совершенствования систем герметизации с целью приведения в соответствие принятым нормам и правилам промышленной безопасности, обеспечения надежности и увеличения межремонтного периода парка:

  • насосов мазутных (резервного топлива);
  • маслонасосов системы смазки подшипников турбины и уплотнений вала генератора;
  • сетевых насосов;
  • конденсатных насосов турбин и бойлеров;
  • питательных насосов;
  • насосов импортного производства;
  • насосов пожарных.

По программе совершенствования систем герметизации насосов мазутных (резервного топлива) 1-го, 2-го подъе­ма модернизации подлежали НК-65/35- 125, НК-65/35-70,12НА-22х6, 5Н5х4, НПС -200/700, НК-200/120, НК-560/120, НК-200/370,8НД10х5,8НД-9х2, НПС-120/65- 750, А13В 40/25-21/4, НШМ-8-25-63.

Ремонт торцевых уплотнений мазутных насосов

Инженер по организации  эксплуатации и ремонту

Сахаров Владимир Юрьевич

Торцевые уплотнения, выпускаемые компанией ООО НПЦ «АНОД», широко используются в мазутных насосах. Они предотвращают утечку мазута и способствуют надежной эксплуатации оборудования. Со временем детали насоса и уплотнения изнашиваются, что приводит к потере герметичности и необходимости ремонта торцевых уплотнений.

Рассмотрим основные причины выхода из строя торцевых уплотнений, профилактику и методы их ремонта.

Ремонт торцовых уплотнений мазутных насосов

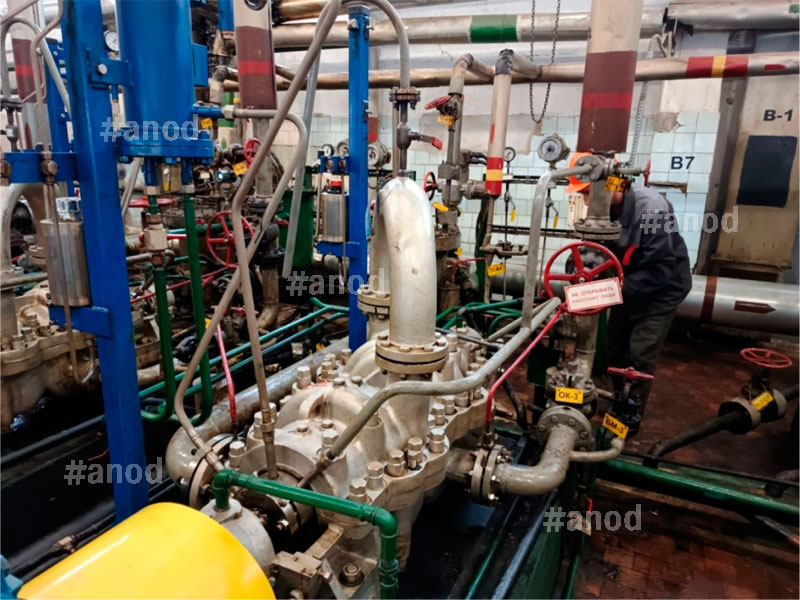
Торцевые уплотнения 52УТТ6 в составе насоса 5Н-5х4

Причины выхода из строя торцевого уплотнения

Самая распространённая причина выхода из строя торцевого уплотнения – неправильный монтаж. Допущенные при монтаже ошибки могут привести к перекосу или зажатию уплотняющих поверхностей и быстрому выходу уплотнений из строя.

Следующая причина – нарушение условий эксплуатации. Так, например, запуск недостаточно прогретого насоса, перегрев или попадание абразивных частиц, могут повредить уплотнительные элементы.

Скачки давления негативно сказываются на работоспособности торцевых уплотнений, вызывая растрескивание, деформацию или раскрытие колец пары трения. Чрезмерный износ деталей насоса и подшипников не обеспечивает необходимых условий для нормальной работы торцевых уплотнений.

Примеры неисправностей торцевых уплотнений.

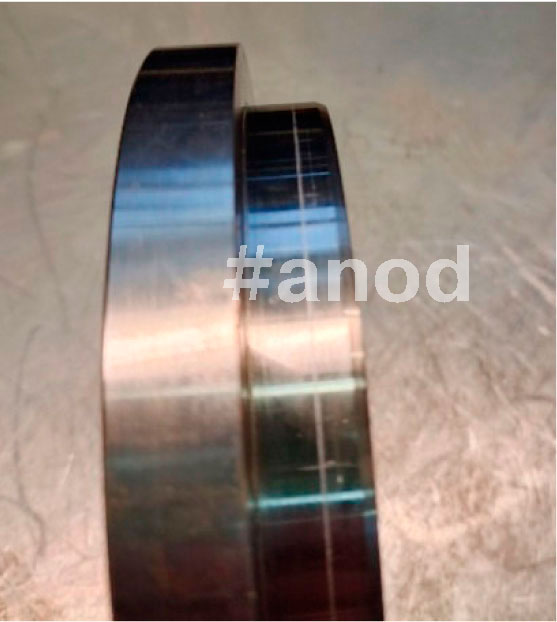
Износ вторичного уплотнения, вызванный повышенной вибрацией

Рис. 3. – Износ вторичного уплотнения, вызванный повышенной вибрацией

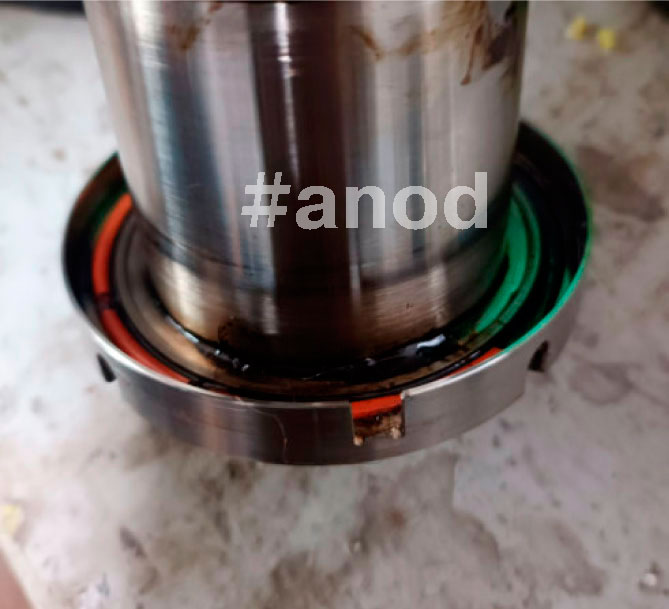
Повреждение гильзы и разрушение резинового уплотнительного кольца из-за недостаточного прогрева насоса перед пуском.

Рис. 2 – Повреждение гильзы и разрушение резинового уплотнительного кольца из-за недостаточного прогрева насоса перед пуском.

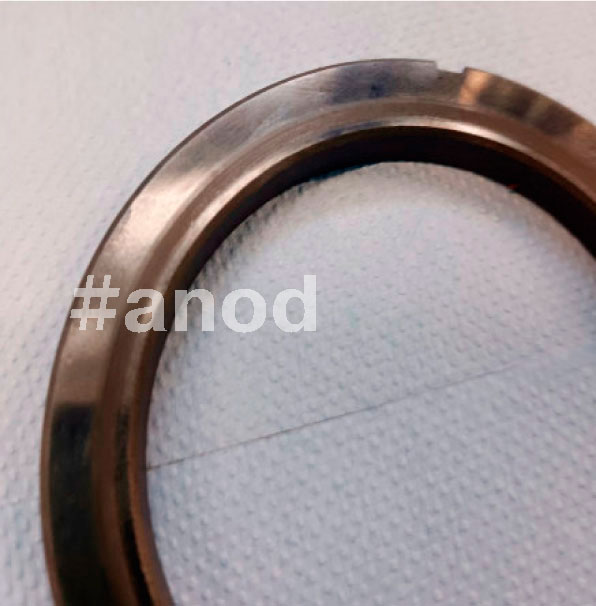
Износ на кольце пары трения в результате сухого трения.

Рис. 1 – Износ на кольце пары трения в результате сухого трения.


Ремонт торцевых уплотнений

В первую очередь выполняется визуальный осмотр, позволяющий выявить механические повреждения, трещины и износ. Проверяются возможные утечки мазута или затворной жидкости в зоне уплотнения. Анализируются рабочие параметры насоса, включая давление, температуру и уровень вибрации. После этого уплотнение демонтируется и разбирается. Все детали уплотнения очищаются от остатков мазута и загрязнений, что позволяет оценить состояние всех его элементов. Составляется протокол ревизии торцевого уплотнения, по результатам которого принимается решение о восстановлении деталей или их замене. Обычно в ходе ремонта восстанавливаются или меняются пары трения, обязательно производится замена резиновых колец, при необходимости изготавливаются изношенные или повреждённые детали. Все детали проходят контроль ОТК и допускаются к сборке. После сборки торцевого уплотнения выполняются гидравлические и динамические испытания.

Профилактика и рекомендации по эксплуатации

Для увеличения срока службы торцевого уплотнения необходимо правильно подготовить агрегат перед его установкой, следуя требованиям руководства по эксплуатации. Перед запуском насоса особое внимание следует уделять прогреву в зоне уплотнения. Также важно поддерживать рабочие параметры насоса в допустимых пределах. Регулярные плановые осмотры, периодическая проверка затяжки резьбовых соединений, очистка наружных поверхностей от грязи и пыли помогут своевременно выявить и устранить возможные неисправности.

Заключение

Квалифицированный ремонт торцевых уплотнений мазутных насосов позволяет обеспечить надежную работу торцевых уплотнений и продлить срок эксплуатации насосного оборудования. Все эти мероприятия позволят содержать насосы и помещения в чистом виде, а эксплуатационному и ремонтному персоналу работать в комфортных условиях без неожиданных аварийных ситуаций.

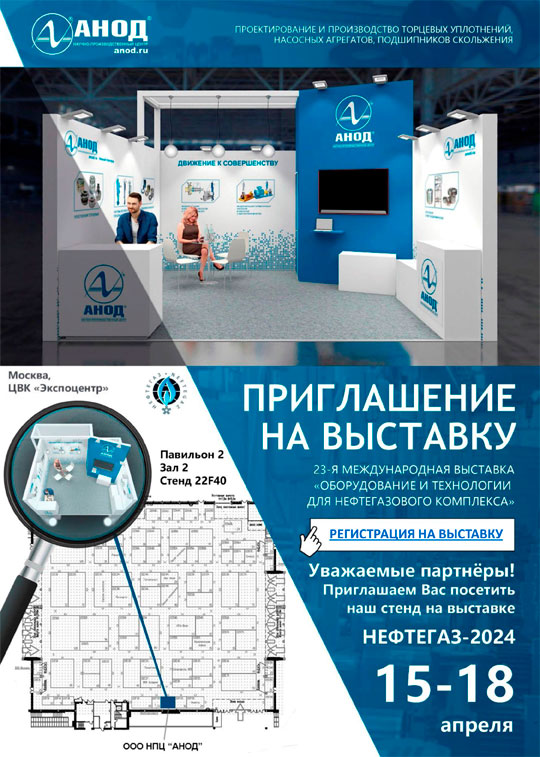
Участие ООО НПЦ «АНОД» в выставке «Нефтегаз-2024»

НПЦ «АНОД» примет участие в 23-й международной выставке «Оборудование и технологии для нефтегазового комплекса» НЕФТЕГАЗ-2024.

15-18 апреля 2024 года.

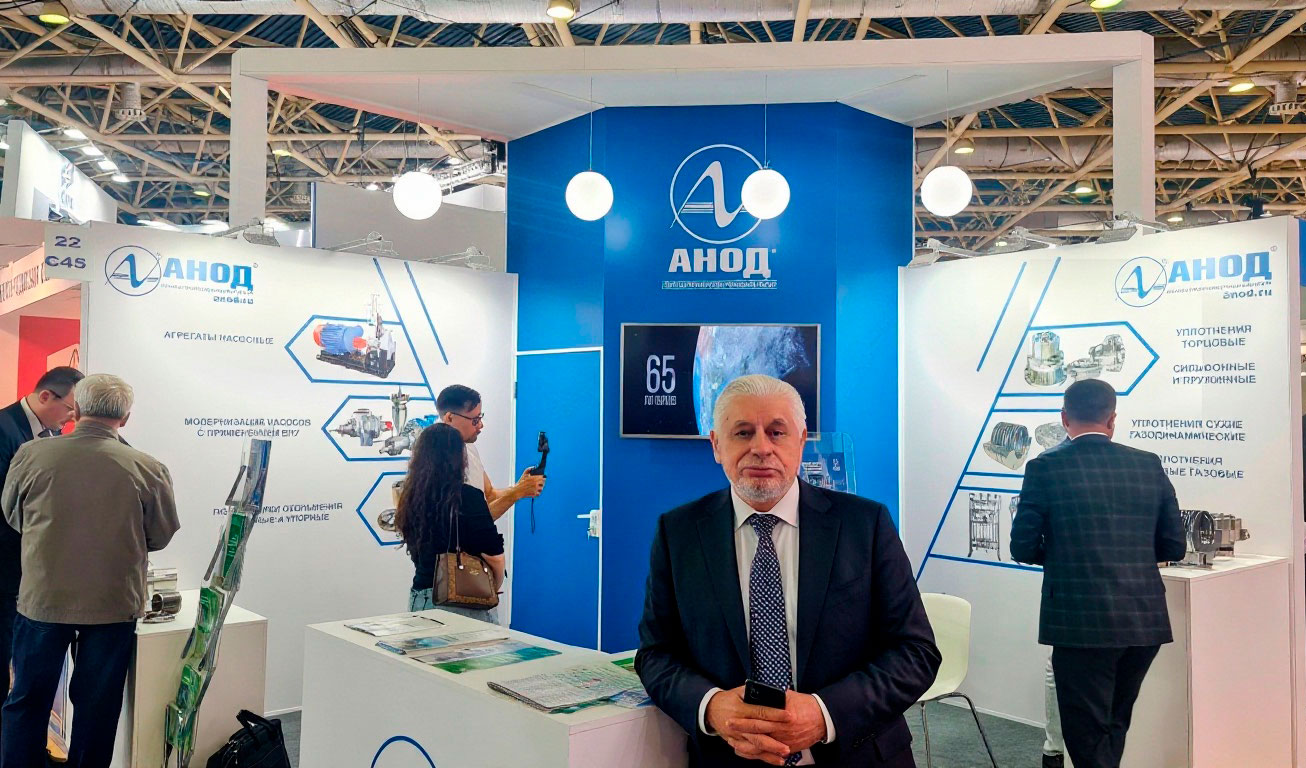
Приглашаем посетить наш стенд 22F40, Павильон 2, зал 2, ЦВК «Экспоцентр», Краснопресненская наб., д. 14.

Вы сможете уточнить интересующие Вас вопросы у наших специалистов, установить новые деловые контакты.

Будем рады видеть Вас на нашем стенде!

Анализ стоимости 10 лет эксплуатации торцевого уплотнения с холодильником и сильфонного торцевого уплотнения на вал диаметром 60 мм

Длительная дискуссия о возможности применения двойных и типа тандем торцевых уплотнений с холодильником вместо сильфонных уплотнений для перекачки горячих сред с температурой до 400º С закончилась применением некоторыми производителями холодильника в конструкциях сильфонных уплотнений.

Не секрет, что сильфонные уплотнения работают в более жестких условиях, чем уплотнения с встроенным холодильником, позволяющим использовать в качестве вторичных уплотнений эластомеры.  Затворная жидкость по факту «кипит» и температура в бачке может достигать 150° С и выше. Для обеспечения дополнительного теплосъёма в районе сильфонного торцевого уплотнения выдана рекомендация применять дополнительный теплообменник (план 23 или 21). Для решения тепловой задачи при использовании сильфонных уплотнений при высоких температурах ГОСТ 32600-2013 предписывает применять сосуд-резервуар затворной жидкости из нержавеющей стали объёмом не менее 20 литров при диаметре уплотняемого вала более 60 мм.

В СССР, а потом и в России на предприятиях нефтепереработки ещё задолго до появления зарубежных сильфонных уплотнений в течение многих лет для горячих сред (до 400°С) с великолепным результатом применялись и по сей день применяются  торцовые уплотнения со встроенным холодильником. Наличие встроенного холодильника снижает температуру в районе уплотнения до приемлемых значений,  что позволяет использовать в качестве вторичных уплотнений эластомеры. Температура в месте расположения резиновых колец в торцовых уплотнениях не превышает 100°С. Затворная жидкость также не подвергается воздействию высоких температур.

Для охлаждения узлов насосов часто используется техническая вода, склонная к образованию биологических и коррозионных отложений на стенках охлаждающих каналов при воздействии высоких температур перекачиваемой среды. С целью повышения технологичности очистки поверхностей от данных отложений НПЦ «АНОД» производит разъемный холодильник , с использованием прокладок из терморасширенного графита, выдерживающих высокую температуру. Все каналы холодильника в разобранном состоянии легкодоступны для очистки от накипи и отложений, количество разборок-сборок холодильника не ограничено.

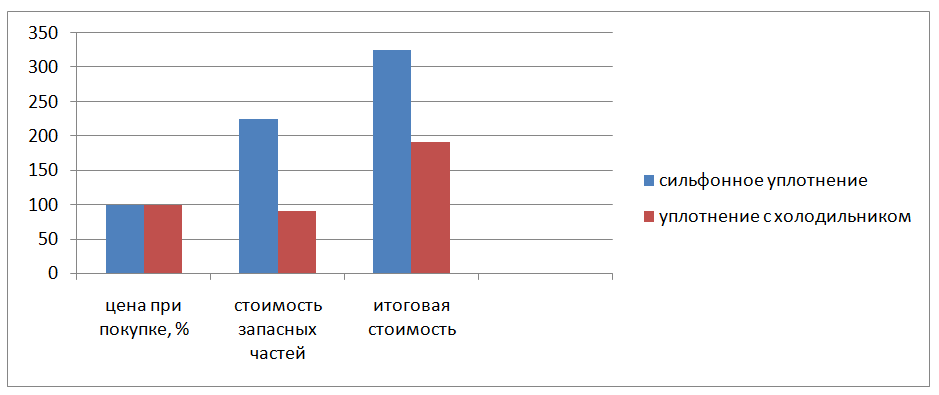
За двадцать пять лет активного применения уплотнений с холодильником и уплотнений с сильфоном на российских нефтеперерабатывающих предприятиях нами проведено несколько сравнительных анализов работы данных уплотнений. Средний межремонтный пробег сильфонных уплотнений российских и зарубежных производителей на «горячих» насосах составил 1860 ч, при этом у торцевых уплотнений с холодильником межремонтный пробег превысил 23 000 ч. Представляем объединенный сводный анализ стоимости жизненного цикла эксплуатации торцевого уплотнения типа «Тандем» с холодильником и торцевого сильфонного уплотнения на вал диаметром 60 мм за 10 лет эксплуатации. Стоимость при покупке того и другого уплотнения примерно одинакова.

Таблица 1. Расчет стоимости эксплуатации сильфонного торцового уплотнения на вал диаметром 60 мм за 10 лет эксплуатации

п/п Наименование статей затрат на эксплуатацию торцового уплотнения Стоимость в % Периодичность возникновения затрат Общая сумма затрат в % от стоимости уплотнения за 10 лет эксплуатации
1 Стоимость сильфонного торцового уплотнения на вал диаметром 60 мм 100,0 % однократно (при закупке) 100,0 %
2 Стоимость изделий и запасных частей
2.1 Комплект сильфонных узлов 57 % трижды в течение срока эксплуатации 171 %
2.2 Стоимость комплекта прокладок из терморасширенного графита к торцовому сильфонному уплотнению на вал диаметром 60 мм 2,6 % десять раз в течение срока эксплуатации (при каждом плановом ремонте течение срока эксплуатации — 12 раз за 10 лет) 31,2 %
3 Стоимость планового ремонта 1,9 % 1 раз в 10 месяцев при наработке 7200ч (12 раз за 10 лет). 22,8 %
4 Расходы по обслуживанию торцового уплотнения за 10 лет эксплуатации:     225 %
5 Итоговая стоимость эксплуатации торцового уплотнения 325 %
  • В расчет стоимости цена торцевого уплотнения с сильфоном бралась без учета нового конструктива сильфонного уплотнения с холодильником.

 Таблица 2. Расчет стоимости эксплуатации торцового уплотнения типа тандем с холодильником на вал диаметром 60 мм за 10 лет эксплуатации.

п/п № Наименование статей затрат на эксплуатацию торцового уплотнения Стоимость в % Периодичность возникновения затрат Общая сумма затрат в % от стоимости уплотнения за 10 лет эксплуатации.
1 Стоимость торцового уплотнения 100,0 % однократно (при закупке) 100,0 %
2 Стоимость изделий и запасных частей
2.1 Стоимость комплекта пар трения к торцовому уплотнению 11,2 % дважды в течение срока эксплуатации 22,4 %
2.2 Стоимость комплекта резиновых уплотнительных колец к торцовому уплотнению 2,1 % трижды в течение срока эксплуатации 6,3 %
2.3 Стоимость комплекта пружин к торцовому уплотнению 0,6 % дважды в течение срока эксплуатации 1,2 %
2.4 Холодильник к торцовому уплотнению 34,8 % однократно (через 5 лет эксплуатации) 38,4 %
3 Стоимость плановых ремонтов   Затраты на переборку уплотнения при наработке 7200ч. 23,2 %
4 Расходы по обслуживанию торцового уплотнения за 10 лет эксплуатации: 91,5 %
5 Итоговая стоимость эксплуатации торцового уплотнения 191,5%

Как видно из сравнительного анализа Итоговая стоимость сильфонного уплотнения больше на 133,5% стоимости торцевого уплотнения с холодильником, кроме того эксплуатация первого требует более частых ремонтов.

Хочется отметить, что в настоящее время многие механики стали «свободными» от АPI 682 в виду отсутствия его поддержки на территории России Американским Институтом нефти и газа. По данному стандарту брался за основу только зарубежный опыт, а все хорошее, что было наработано в нашей стране, не могло быть учтено. Созданием надежных уплотнений для горячих сред с температурой продукта до 400°С для нефтеперерабатывающей промышленности типа УТТХ и УТДХ НПЦ «АНОД» сумел преодолеть монополию западных компаний на уплотнения для данных сред и не позволил им продавать уплотнения по завышенным ценам (сильфонные уплотнения для горячих сред в нефтеперерабатывающей промышленности еще в 90-х годах прошлого столетия продавались предприятиям России по цене 8-12 тысяч долларов).