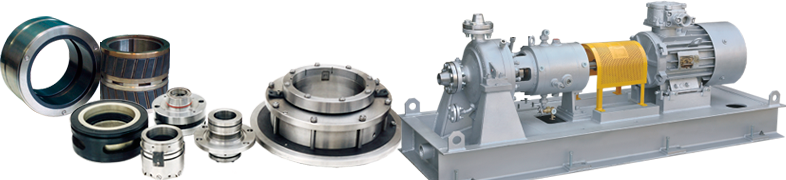
В НПЦ «АНОД» успешно прошли испытания подшипников 140ПРА и ПРУА питательного насоса электронасосного агрегата АПЭ 1240-170А для энергоблока «БРЕСТ-ОД-300», разработанных и произведенных на предприятии.
ЦКБМ успешно испытал главный питательный насосный агрегат новой компоновки для турбинных установок АЭС ВВЭР-1200
На стендово-испытательном комплексе Центрального конструкторского бюро машиностроения (входит в машиностроительный дивизион Росатома – Атомэнергомаш) завершились заводские испытания главного питательного насосного агрегата с приводом через гидромуфту для турбинных установок АЭС ВВЭР-1200. Оборудование данного типа изготовили и испытали в России впервые.
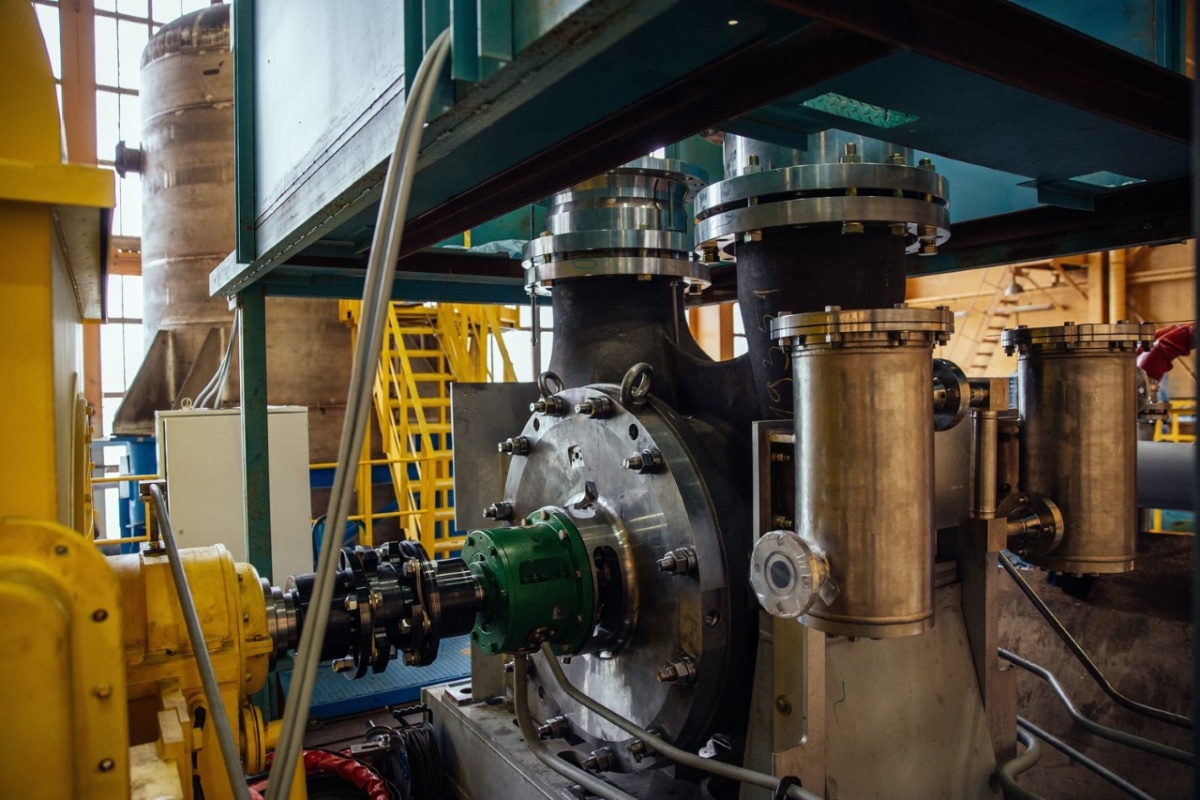
Питательный насос
Новый агрегат состоит из главного и бустерного насосов, создающих расход около 2500 м3/ч и общий напор порядка 900 м, электродвигателя мощностью 8МВт и гидромуфты со встроенным мультипликатором, повышающим частоту вращения главного насоса до 5 700 оборотов в минуту.
Если ранее на атомных электростанциях российского дизайна применялась схема с прямым приводом главного питательного насоса от электродвигателя (частота вращения до 3000 об/мин) или с турбоприводом (частота вращения до 4500 об/мин), то использование новой схемы с приводом главного насоса через гидромуфту (частота вращения до 6000 об/мин) стало принципиально новым решением для насосного агрегата, разработанного и изготовленного для АЭС в России.
По результатам испытаний насосный агрегат подтвердил требуемые характеристики и продемонстрировал высокие показатели энергоэффективности. КПД главного питательного насоса превысил 87%.
В бустерном и питательном насосах были применены подшипниковые узлы и торцовые уплотнения разработки ООО НПЦ «АНОД».
Подшипники выполнены реверсивного направления вращения, с разъемными по горизонтальной оси корпусами радиальных подшипников и корпусами упорного подшипника в виде осевой фланцевой сборки на валу.
Подшипники предназначены для работы от маслосистемы с принудительной (0,1-0,3 МПа) подачей масла.
Колодки упорных подшипников обоих насосов выполнены в виде упруго деформируемых самовыравнивающихся моноблоков, что исключает трение и износ в подвижных соединениях деталей подшипника, тем самым значительно увеличивая его ресурс.
Для контроля за температурой подшипниковый узел имеет датчики температуры -по 3 в каждом радиальном подшипнике и по 3 во внутренней и внешней колодке упорного подшипника).
Нагрузки воспринимаемые подшипниками:
Радиальный подшипник бустерного насоса – до 16000Н
Упорный подшипник бустерного насоса – до 13000Н
Радиальный подшипник питательного насоса – до 18060Н
Упорный подшипник питательного насоса – до 13000Н
Технические характеристики торцовых уплотнений:
| Параметр / агрегат | Бустерный насос | Питательный насос |
| Диаметр вала под уплотнением, мм | 110 | 130 |
| Температура уплотняемой воды,ºС | 184 | 184 |
| Давление уплотняемой воды, МПа | 1,6 | 4,0 |
| Частота вращения вала, об/мин | 1600 | 5800 |
Стендовые динамические испытания подшипников при полной нагрузке на стенде ООО НПЦ «АНОД» и в составе насосного агрегата в АО «ЦКБМ», показали отсутствие износа антифрикционного слоя, стабильность работы на всех режимах и сходимость расчетов с результатами испытаний.
Торцовые уплотнения показали стабильную работу на всех режимах без утечек уплотняемой воды. Износ рабочих поверхностей отсутствовал.
Газовые торцовые уплотнения
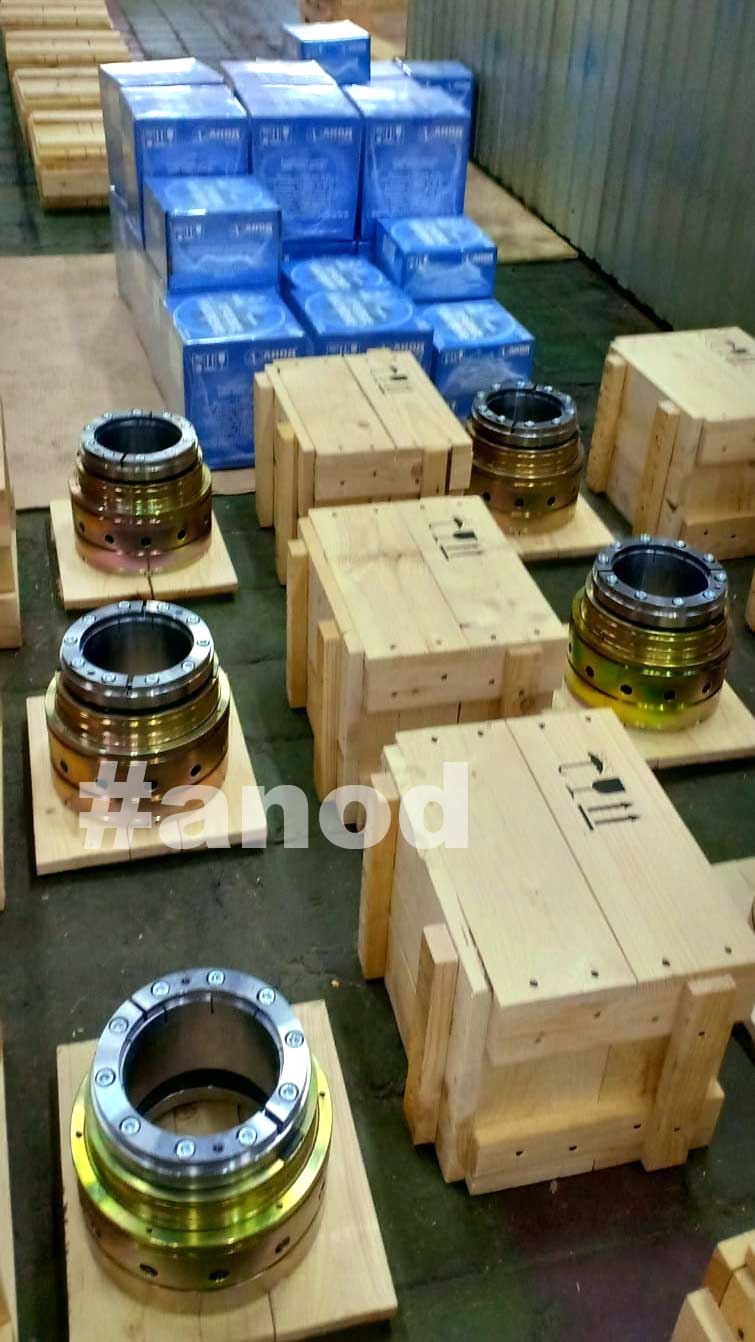
Газовые торцевые уплотнения
Готовятся к отгрузке газовые торцевые уплотнения.
Очень непростой ремонт СГДУ (примеры повреждения и износа СГДУ)
При плановом останове центробежного компрессора часто требуется произвести замену сухих газодинамических уплотнений (СГДУ) в виду их наработки до среднего/капитального ремонта.
Для оценки состояния СГДУ необходимо провести ревизию, т.е. разобрать, очистить от загрязнений и провести осмотр с фотофиксацией всех деталей СГДУ и особенно их повреждений, зафиксировать и проанализировать износ колец пар трения, дать оценку пригодности к дальнейшей эксплуатации. По результатам ревизии составляется инспекционный отчёт и дефектная ведомость, в которой указывается весь перечень необходимых работ для восстановления работоспособности данного уплотнения.
Такой краткий перечень работ по ремонту СГДУ стал восприниматься некоторыми специалистами организаций, эксплуатирующих центробежные компрессоры, как простой и несложный ремонт, не требующий особых знаний и компетенций. Как правило СГДУ демонтируется из компрессора работающей системой СГДУ, т.е. без явных признаков нештатной работы СГДУ. Поэтому может сложиться впечатление, что СГДУ необходимо лишь протереть сухой салфеткой и монтировать обратно.
Чтобы показать действительную картину состояния ремонтируемых СГУ специалистами сервисной службы ООО НПЦ «АНОД», мы подобрали несколько примеров состояния СГДУ после их демонтажа во время планового ремонта центробежного компрессора.
| Дефект: износ рабочей поверхности торца (подпружиненное стационарное кольцо)
Материал: графит Причины: загрязнения рабочих поверхностей пары трения, частые пуски-остановы, выработка ресурса СГДУ. Примечание: дефект имеет «накопительный» эффект и может привести к мгновенному разрушению колец пары трения во время работы компрессора с сильным загрязнением и повреждениям внутренних полостей уплотнительной камеры и смежных с ней узлов (подшипников, внутренних лабиринтов, и пр.) |
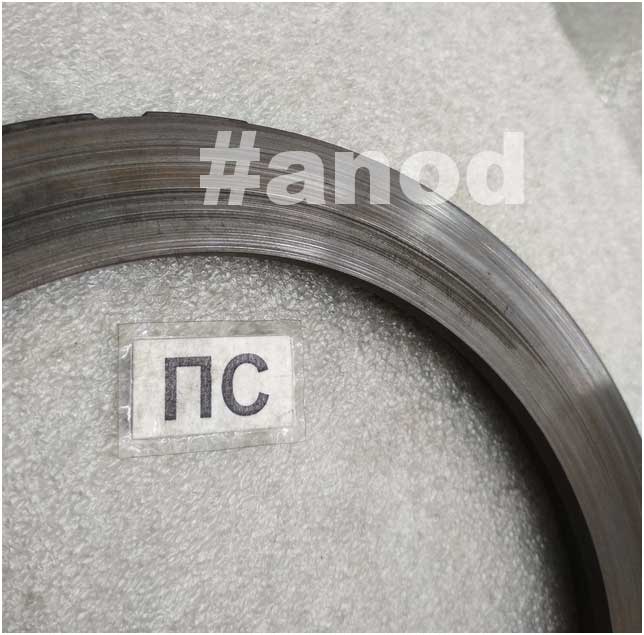 Износ рабочей поверхности торца |
| Дефект: износ рабочей поверхности седла (вращающееся кольцо)
Материал: карбид кремния Причины: загрязнения рабочих поверхностей пары трения (газодинамических канавок), частые пуски-остановы, выработка ресурса СГДУ. Примечание: дефект имеет «накопительный» эффект и может привести к мгновенному разрушению колец пары трения во время работы компрессора с сильным загрязнением и повреждениям внутренних полостей уплотнительной камеры и смежных с ней узлов (подшипников, внутренних лабиринтов, и пр.) |
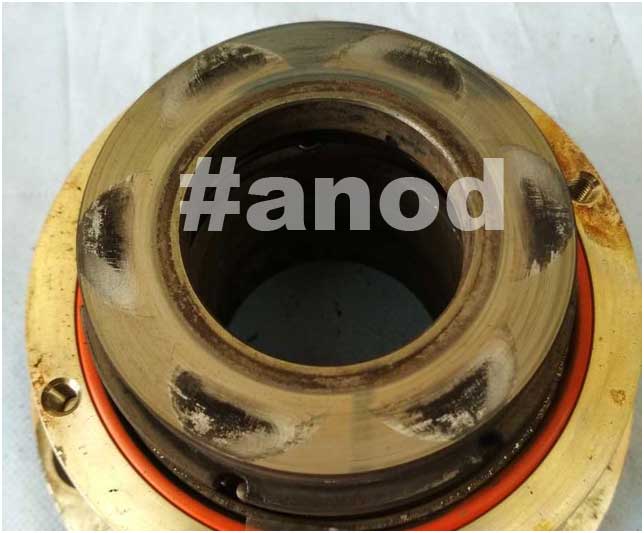 Износ рабочей поверхности седла |
| Дефект: коррозия ответственных поверхностей деталей СГДУ
Причина: воздействия химически агрессивного перекачиваемого продукта, нарушение условий эксплуатации СГДУ. Примечание: не устранённая коррозия поверхностей приводит к нарушению подвижности и разрушению деталей СГДУ (торец, вторичные уплотнительные элементы, пружины, и пр.) |
 Коррозия ответственных поверхностей деталей СГДУ |
| Дефект: разрушение колец атмосферной пары трения.
Причина: загрязнения рабочих поверхностей пары трения, частые пуски-остановы, выработка ресурса СГДУ. Примечание: часто такой дефект сложно выявить при нормально работающей процессной паре трения СГДУ. |
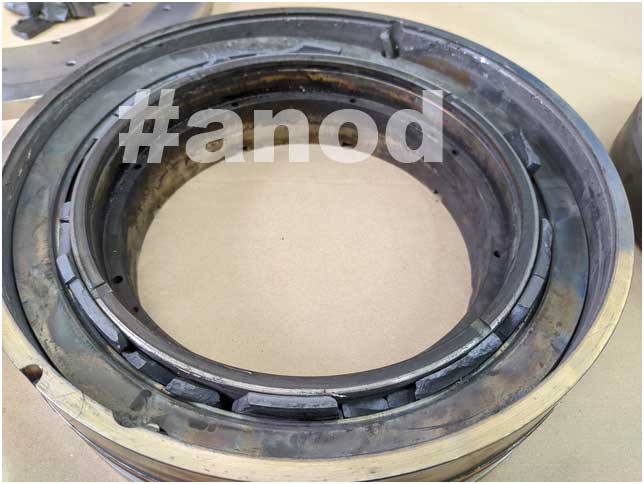 Разрушение колец атмосферной пары трения |
| Дефект: разрушение пружин, установленных за торцом.
Причина: коррозия, термическое воздействие, неправильная сборка. Примечание: при частичном разрушении пружин может сказаться на объёме утечки перекачиваемого газа. При продолжительной эксплуатации приводит к износу колец пар трения и их разрушению. |
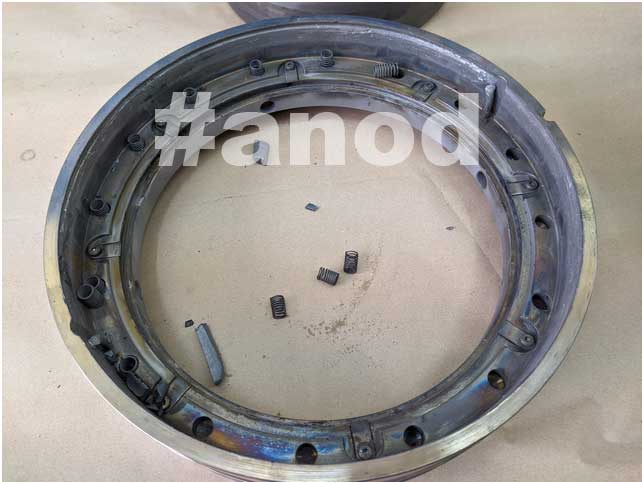 Разрушение пружин, установленных за торцом |
| Дефект: разрушение центрирующей пружины, установленной под седлом.
Причина: высокий крутящий момент во время страгивания при пуске и останове. Примечание: после возникновения дефекта может нарушится позиционирование седла во втулке вала, нарушится балансировка СГДУ,что со временем приведёт в износу рабочих поверхностей колец пары трения. |
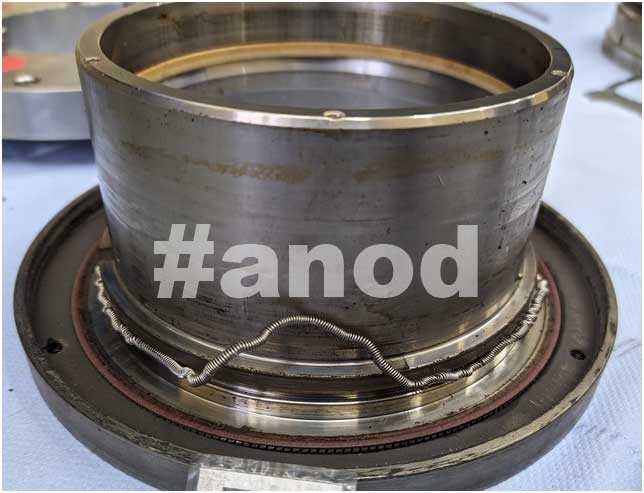 Разрушение центрирующей пружины, установленной под седлом |
Важно: Указанные выше дефекты часто не обнаруживаются во время эксплуатации СГДУ. Выявить их можно только во время ревизии СГДУ. Поэтому нельзя делать вывод о состоянии СГДУ по отсутствию отказов во время работы.
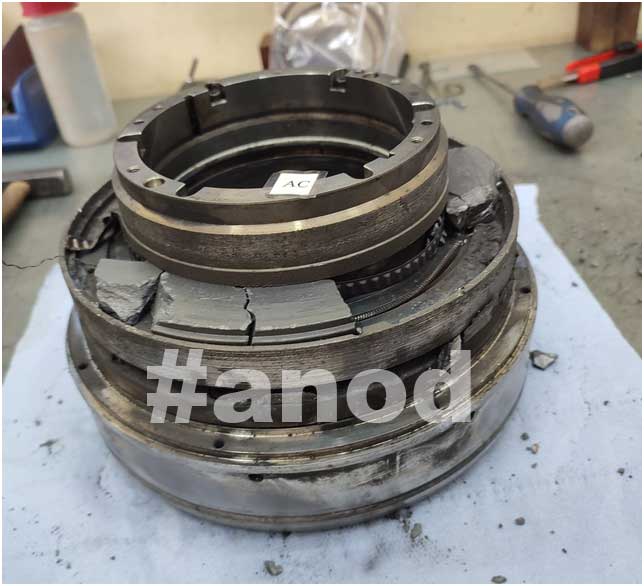
Тотальное разрушения всего уплотнения
Для его восстановления необходима конструкторская проработка каждой детали.Проведение точных замеров для создания чертежей с глубоким пониманием функциональной роли каждой детали СГДУ и принципов их совместной работы в составе одного СГДУ.

СГДУ, восстановленное после критического разрушения
Уплотнение успешно прошло приемо-сдаточные испытания в присутствии заказчика и отправлено на дальнейшую эксплуатацию.
Вывод:
Ремонт СГДУ представляет собой симбиоз из грамотно проведённой ревизии СГДУ с глубоким анализом выявленных дефектов, кропотливой конструкторской проработки, использования высокоточного измерительного и обрабатывающего оборудования и применения дорогостоящих материалов и комплектующих, а также протирки сухой салфеткой на завершающем этапе ремонта.
П.С.: После прекращения поставок запчастей из Европы, некоторые российские компании, ранее выполнявшие ремонт и обслуживание СГУ иностранного производства, в настоящий момент не могут освоить технологии замены материалов, нанесения специальных покрытий, изготовления отдельных деталей и узлов и, как следствие, обеспечить качественный ремонт узлов СГДУ.
ООО НПЦ «АНОД» со дня основания направления СГДУ обеспечил собственное производство комплектующими и материалами российского производства и в настоящий момент не изменил ни ценовую политику, ни сроки поставок продукции, ввиду налаженных партнёрских отношений с российскими компаниями.
Движение к совершенству длиною в 30 лет
В этом году ООО «Научно-производственный центр «АНОД» (НПЦ «АНОД») отмечает юбилей — 30 лет со дня создания группой молодых, творческих инженеров компании инновационного типа.
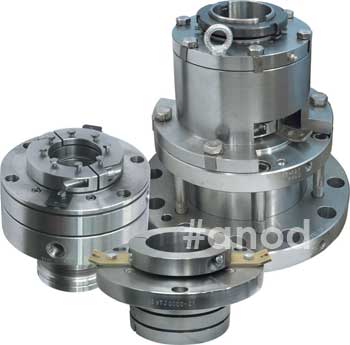
Торцевые уплотнения
Одним из приоритетных направлений деятельности ООО НПЦ «АНОД» является проектирование и производство механических уплотнений вращающихся валов различных устройств. За 30 лет разработано 1600 проектов уплотнений, выпущено более 60 000 уплотнений на насосы, компрессоры и перемешивающие устройства различных отраслей промышленности, которые эксплуатируются в различных средах, на больших давлениях, при температурах свыше 400°С. Более 4000 «малорасходных» уплотнений установлены на компрессорах ПАО «ГАЗПРОМ», что помогло сэкономить в эксплуатации сотни миллионов рублей. За годы работы НПЦ «АНОД» стал одним из лидеров рынка уплотнений в России и ближнем зарубежье, освоив все типы уплотнений, включая сухие газодинамические уплотнения, считающиеся вершиной современных уплотнений. Надежность и экономическая эффективность механических уплотнений компании проверена временем.

Модернизированные насосы с БПУ
Другим направлением деятельности является проектирование подшипников скольжения на основе своих изобретений и конструкций, используя новые материалы с уникальными свойствами. За прошедшие годы были созданы и эффективно эксплуатируются тысячи подшипников скольжения в различных отраслях промышленности, многие из которых обладают уникальными характеристиками в различных условиях работы. Так, например, в ПАО «Транснефть» в течение многих лет бесперебойно эксплуатируется подпорный нефтяной насос с новой компоновкой на подшипниках скольжения, смазываемых перекачиваемой нефтью. Такой насос не имеет аналогов в России, а также в ближнем и дальнем зарубежье. Коллектив НПЦ «АНОД» не останавливается на достигнутом, подтверждая в полной мере свое название научного и производственного центра, проявляет техническую изобретательность, смелость и новаторство.

Системы сухих газодинамических уплотнений СГДУ
Технические решения, применяемые в процессе своей деятельности, имеют высочайший, часто уникальный уровень. Так, например, решая проблемы эксплуатирующихся насосов, конструкторами НПЦ «АНОД» был разработан новый для насосов узел — блок подшипниковый уплотнительный (БПУ). Найденное конструктивное решение совместного размещения подшипников скольжения с торцевыми уплотнениями в одном корпусе дает ряд преимуществ опорно-уплотнительной системе насоса, позволяя многократно увеличить межремонтный пробег, понизить уровень вибрации, зачастую увеличить КПД и уменьшить энергопотребление. Длительные сроки эксплуатации без ремонтов и большой экономический эффект от использования БПУ позволяет по-другому взглянуть на компоновку современных насосов, отойти от старых схем, получить огромный экономический эффект в масштабах страны. К настоящему времени разработано 90 проектов БПУ для различных отраслей промышленности, изготовлено и модернизировано более 600 насосов.
Торцовые уплотнения, подшипники скольжения, блоки подшипниковые уплотнительные и насосные агрегаты являются звеньями одной логичной цепочки развития предприятия.
Кроме блестящей конструкторской мысли основой всего выпускаемого оборудования остается неизменное качество и надежность, выходящее из рук профессиональных сотрудников предприятия.
Следуя государственной политике импортозамещения, НПЦ «АНОД» в настоящее время производит большую номенклатуру уплотнений, подшипников скольжения, БПУ, систем обслуживания уплотнений и подшипников для замены зарубежного оборудования. Во многих случаях эти изделия превосходят зарубежные аналоги.
Около 500 предприятий нефтегазового комплекса, химической и нефтехимической, нефтеперерабатывающей промышленности, энергетики, атомной энергетики эксплуатируют продукцию производства НПЦ «АНОД».
Известные российские компании заслуженно остановили свой выбор на сотрудничестве с НПЦ «АНОД» – компания сохраняет свои традиции новаторства в поиске свежих решений, улучшает качество, стремясь быть на шаг впереди от своих конкурентов.
Сегодня, в год своего 30-летия, НПЦ«АНОД» — это сложившийся, устоявшийся коллектив, достигший многого. Может показаться, что самое время отдохнуть, использовать наработанный потенциал, однако настоящее очень быстро становится прошлым. Всё что не развивается и не меняется, обречено стать забытым и исчезнуть. Поэтому компания не останавливается на достигнутом, а постоянно совершенствуется, находит новые решения, новые сферы применения своего опыта и технических возможностей.
НПЦ «АНОД» заинтересован в налаживании новых деловых связей. Если Вам близок наш подход к бизнесу и наши ключевые принципы, мы будем рады видеть Вас в нашей команде. Мы готовы предложить сотрудничество в решении самых сложных задач производителям оборудования и эксплуатирующим предприятиям. Так же, мы будем рады видеть новые амбициозные задачи от наших постоянных партнеров.
Поздравляем коллектив сотрудников НПЦ «АНОД» с их замечательной юбилейной датой!
Анализ стоимости 10 лет эксплуатации торцевого уплотнения с холодильником и сильфонного торцевого уплотнения на вал диаметром 60 мм
Длительная дискуссия о возможности применения двойных и типа тандем торцевых уплотнений с холодильником вместо сильфонных уплотнений для перекачки горячих сред с температурой до 400º С закончилась применением некоторыми производителями холодильника в конструкциях сильфонных уплотнений.
Не секрет, что сильфонные уплотнения работают в более жестких условиях, чем уплотнения с встроенным холодильником, позволяющим использовать в качестве вторичных уплотнений эластомеры. Затворная жидкость по факту «кипит» и температура в бачке может достигать 150° С и выше. Для обеспечения дополнительного теплосъёма в районе сильфонного торцевого уплотнения выдана рекомендация применять дополнительный теплообменник (план 23 или 21). Для решения тепловой задачи при использовании сильфонных уплотнений при высоких температурах ГОСТ 32600-2013 предписывает применять сосуд-резервуар затворной жидкости из нержавеющей стали объёмом не менее 20 литров при диаметре уплотняемого вала более 60 мм.
В СССР, а потом и в России на предприятиях нефтепереработки ещё задолго до появления зарубежных сильфонных уплотнений в течение многих лет для горячих сред (до 400°С) с великолепным результатом применялись и по сей день применяются торцовые уплотнения со встроенным холодильником. Наличие встроенного холодильника снижает температуру в районе уплотнения до приемлемых значений, что позволяет использовать в качестве вторичных уплотнений эластомеры. Температура в месте расположения резиновых колец в торцовых уплотнениях не превышает 100°С. Затворная жидкость также не подвергается воздействию высоких температур.
Для охлаждения узлов насосов часто используется техническая вода, склонная к образованию биологических и коррозионных отложений на стенках охлаждающих каналов при воздействии высоких температур перекачиваемой среды. С целью повышения технологичности очистки поверхностей от данных отложений НПЦ «АНОД» производит разъемный холодильник , с использованием прокладок из терморасширенного графита, выдерживающих высокую температуру. Все каналы холодильника в разобранном состоянии легкодоступны для очистки от накипи и отложений, количество разборок-сборок холодильника не ограничено.
За двадцать пять лет активного применения уплотнений с холодильником и уплотнений с сильфоном на российских нефтеперерабатывающих предприятиях нами проведено несколько сравнительных анализов работы данных уплотнений. Средний межремонтный пробег сильфонных уплотнений российских и зарубежных производителей на «горячих» насосах составил 1860 ч, при этом у торцевых уплотнений с холодильником межремонтный пробег превысил 23 000 ч. Представляем объединенный сводный анализ стоимости жизненного цикла эксплуатации торцевого уплотнения типа «Тандем» с холодильником и торцевого сильфонного уплотнения на вал диаметром 60 мм за 10 лет эксплуатации. Стоимость при покупке того и другого уплотнения примерно одинакова.
Таблица 1. Расчет стоимости эксплуатации сильфонного торцового уплотнения на вал диаметром 60 мм за 10 лет эксплуатации
| п/п | Наименование статей затрат на эксплуатацию торцового уплотнения | Стоимость в % | Периодичность возникновения затрат | Общая сумма затрат в % от стоимости уплотнения за 10 лет эксплуатации |
| 1 | Стоимость сильфонного торцового уплотнения на вал диаметром 60 мм | 100,0 % | однократно (при закупке) | 100,0 % |
| 2 | Стоимость изделий и запасных частей | |||
| 2.1 | Комплект сильфонных узлов | 57 % | трижды в течение срока эксплуатации | 171 % |
| 2.2 | Стоимость комплекта прокладок из терморасширенного графита к торцовому сильфонному уплотнению на вал диаметром 60 мм | 2,6 % | десять раз в течение срока эксплуатации (при каждом плановом ремонте течение срока эксплуатации — 12 раз за 10 лет) | 31,2 % |
| 3 | Стоимость планового ремонта | 1,9 % | 1 раз в 10 месяцев при наработке 7200ч (12 раз за 10 лет). | 22,8 % |
| 4 | Расходы по обслуживанию торцового уплотнения за 10 лет эксплуатации: | 225 % | ||
| 5 | Итоговая стоимость эксплуатации торцового уплотнения | 325 % | ||
- В расчет стоимости цена торцевого уплотнения с сильфоном бралась без учета нового конструктива сильфонного уплотнения с холодильником.
Таблица 2. Расчет стоимости эксплуатации торцового уплотнения типа тандем с холодильником на вал диаметром 60 мм за 10 лет эксплуатации.
| п/п № | Наименование статей затрат на эксплуатацию торцового уплотнения | Стоимость в % | Периодичность возникновения затрат | Общая сумма затрат в % от стоимости уплотнения за 10 лет эксплуатации. |
| 1 | Стоимость торцового уплотнения | 100,0 % | однократно (при закупке) | 100,0 % |
| 2 | Стоимость изделий и запасных частей | |||
| 2.1 | Стоимость комплекта пар трения к торцовому уплотнению | 11,2 % | дважды в течение срока эксплуатации | 22,4 % |
| 2.2 | Стоимость комплекта резиновых уплотнительных колец к торцовому уплотнению | 2,1 % | трижды в течение срока эксплуатации | 6,3 % |
| 2.3 | Стоимость комплекта пружин к торцовому уплотнению | 0,6 % | дважды в течение срока эксплуатации | 1,2 % |
| 2.4 | Холодильник к торцовому уплотнению | 34,8 % | однократно (через 5 лет эксплуатации) | 38,4 % |
| 3 | Стоимость плановых ремонтов | Затраты на переборку уплотнения при наработке 7200ч. | 23,2 % | |
| 4 | Расходы по обслуживанию торцового уплотнения за 10 лет эксплуатации: | 91,5 % | ||
| 5 | Итоговая стоимость эксплуатации торцового уплотнения | 191,5% | ||
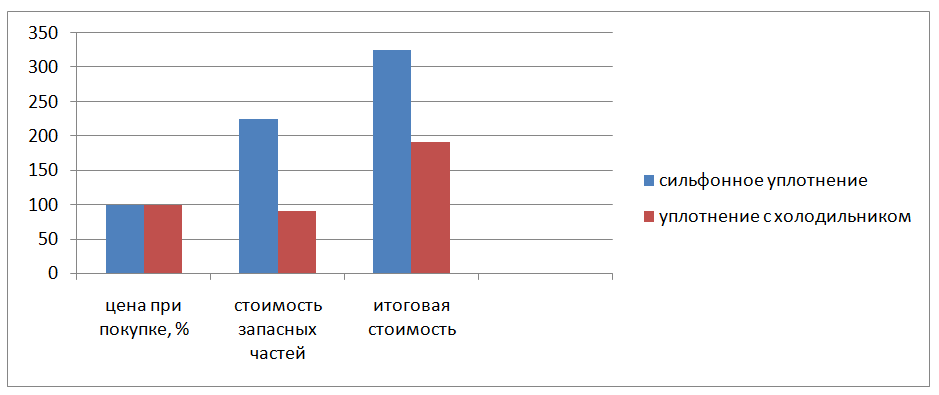
Как видно из сравнительного анализа Итоговая стоимость сильфонного уплотнения больше на 133,5% стоимости торцевого уплотнения с холодильником, кроме того эксплуатация первого требует более частых ремонтов.
Хочется отметить, что в настоящее время многие механики стали «свободными» от АPI 682 в виду отсутствия его поддержки на территории России Американским Институтом нефти и газа. По данному стандарту брался за основу только зарубежный опыт, а все хорошее, что было наработано в нашей стране, не могло быть учтено. Созданием надежных уплотнений для горячих сред с температурой продукта до 400°С для нефтеперерабатывающей промышленности типа УТТХ и УТДХ НПЦ «АНОД» сумел преодолеть монополию западных компаний на уплотнения для данных сред и не позволил им продавать уплотнения по завышенным ценам (сильфонные уплотнения для горячих сред в нефтеперерабатывающей промышленности еще в 90-х годах прошлого столетия продавались предприятиям России по цене 8-12 тысяч долларов).
Участие в Нефтегаз-2022
НПЦ «АНОД» примет участие в выставке Нефтегаз-2022. Приглашаем посетить наш стенд №22С31.
В этом году НПЦ «АНОД» отмечает свое 30-летие.
Компания специализируется на проектировании и производстве торцевых уплотнений, в том числе сухих газодинамических уплотнений, подшипников скольжения, модернизации центробежных насосных агрегатов с применением БПУ (блоков подшипниковых уплотнительных).
В условиях действия санкций мы предлагаем оборудование полностью отечественного производства.
В связи с большим количеством обращений в наш адрес по выпускаемой продукции , в том числе по замене импортных аналогов, для оперативного ответа просим запросы направлять с заполненными опросными листами.
На выставке вы сможете обсудить с нашими специалистами конкретные вопросы, уточнить особенности оборудования именно для вашего производства, обсудить поставку и стоимость продукции.
Ждем вас с 18 по 21 апреля на нашем стенде №22С31 во 2 зале 2-го павильона, ЦВК «Экспоцентр», Москва, Краснопресненская наб.,14
